在机械制造、工程机械、钢结构加工等领域,焊接工序长期是影响整条产线产能与质量稳定性的核心环节。随着制造业用工结构变化,熟练焊工供给趋紧、人工焊接质量受操作状态波动影响大、多面焊接反复装夹耗时久等问题,逐渐成为不少企业产能升级的现实瓶颈。在此背景下,多工位回转式焊接工作站凭借工位协同、姿态可调、自动化连续作业的特性,正在为行业提供一套兼顾效率、质量与生产柔性的落地方案。
从单工位到多工位回转,重构焊接作业逻辑
传统焊接工位多采用单工件固定、人工或机器人单次作业的模式,遇到需要多面施焊的工件,往往要经过多次吊装、翻转、重新定位,不仅占用大量辅助工时,反复装夹带来的位置偏差也容易影响焊缝一致性。
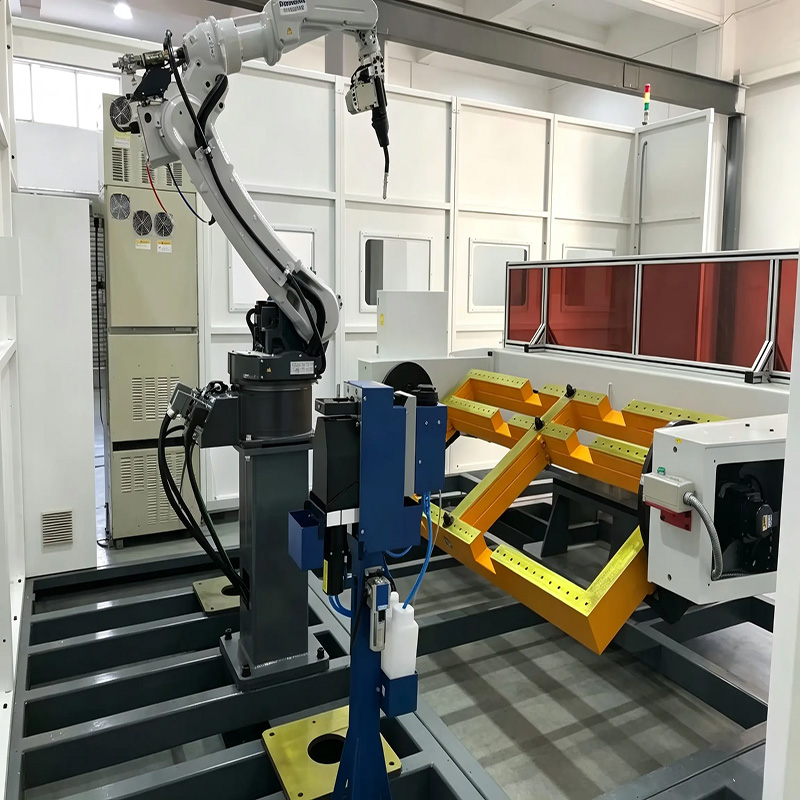
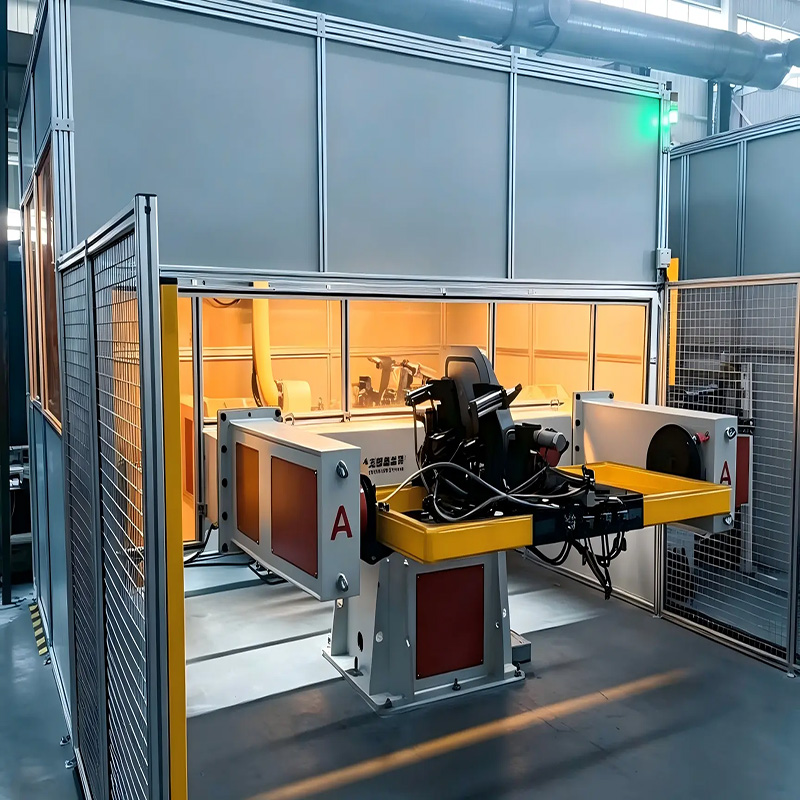
多工位回转式焊接工作站的核心改变,是通过可分度旋转的回转平台,将多个独立工位集成在同一套系统中。不同工位可同步完成上下料、焊接、冷却、检测等不同工序,当一个工位的工件进入焊接流程时,其他工位可同步开展工件装夹或预处理,设备的有效作业时间占比得到明显提升。
这种设计打破了“一个工位完成全部工序”的串行逻辑,让焊接机器人或焊接单元无需等待人工上下料,大幅减少了设备空转时间。从实际应用场景来看,不少采用该类工作站的产线,原本单工件需要数分钟的辅助作业时间,被同步分摊到回转平台的不同工位上,整条线的生产节拍得到明显优化。
核心协同能力,解决传统焊接的多个痛点
多工位回转式焊接工作站的价值,不止于工位数量的增加,更在于系统层面的多模块协同能力,针对性解决了传统焊接场景中的多个长期痛点:
•工件姿态自适应调整:工作站搭载的焊接变位机可与回转平台联动,让待焊工件在任意工位都能调整至最佳焊接角度,使焊缝始终处于平焊或船形焊的优质作业位置,降低复杂焊缝的成型难度。部分成熟方案的重复定位精度可达到较高水平,避免人工翻转带来的角度偏差,大幅提升焊缝成型的一致性。
•多工序无缝衔接:针对滤清器螺密板、结构件法兰、小型钢结构件等不同产品,工作站可将点胶、焊接、冷却、检测等工序整合到不同回转工位中,工件在旋转过程中自然完成全流程处理,无需在不同设备之间转运,减少物料搬运带来的时间损耗与磕碰风险。
•降低人员作业强度:传统焊接工位中,操作人员需要频繁靠近高温工件完成翻转、清渣、转运等工作,不仅劳动强度大,还长期暴露在焊接烟尘环境中。多工位回转式工作站将人工操作集中在安全的上下料区域,焊接过程全程封闭自动完成,单名操作人员可同时管理多台设备,大幅减少现场直接接触焊接作业的人员数量。
•适配多品种换型需求:通过标准化工装接口与参数化控制系统,不少多工位回转式工作站可快速更换夹具、调用预设焊接程序,面对小批量多品种的订单时,换型调整时间可压缩至较短区间,更好地适配当前制造业多品种、柔性化的生产需求。
行业落地:从细分场景到产线整体升级
目前多工位回转式焊接工作站已经在多个细分领域形成成熟应用。在钢筋加工场景中,相关数控钢筋笼焊接工作站依托多工位连续作业能力,可稳定完成批量钢筋笼的自动焊接产出;在工程机械结构件领域,搭配高精度变位机的多工位焊接系统,可针对挖掘机动臂、车架、法兰连接件等工件实现连续施焊,在保证焊缝质量稳定的同时,将生产效率提升三成以上;在汽车零部件、滤清器等精密焊接场景中,定制化多工位回转工作站可整合点胶、焊接、检测全流程,实现稳定的高成品率产出。
从设备供给侧来看,国内已有多家具备系统集成能力的企业推出了覆盖不同负载、不同工艺需求的多工位回转焊接工作站产品,适配钣金焊接、管道接口焊接、轨道车辆结构件焊接等多种场景,不同规模的制造企业都能找到匹配自身产能需求的方案。
对于制造企业而言,多工位回转式焊接工作站带来的不是单一设备的效率提升,而是焊接工位作业模式的整体优化。它通过工位协同减少无效工时,通过姿态控制稳定焊接质量,通过自动化流程降低对熟练焊工的依赖,最终推动整条焊接产线在效率、稳定性和作业环境上实现同步升级,也为后续对接MES系统、实现全产线数据追溯打下了扎实的硬件基础。